
Mạ Kẽm Điện Phân Và Mạ Kẽm Nhúng Nóng: Khác Nhau Thế Nào Khi Sản Xuất Vật Tư M&E?
Trong sản xuất vật tư cơ điện M&E, lớp mạ kẽm có vai trò quan trọng trong việc bảo vệ thép khỏi tác động của môi trường và hạn chế quá trình ăn mòn.
Hai phương pháp thường được nhắc đến là mạ kẽm điện phân và mạ kẽm nhúng nóng. Mặc dù cùng sử dụng kẽm để bảo vệ bề mặt thép, hai phương pháp này có sự khác nhau về quy trình, đặc điểm lớp phủ, độ bền, bề mặt hoàn thiện và phạm vi ứng dụng.
Việc lựa chọn phương pháp mạ phù hợp cần dựa trên môi trường sử dụng, yêu cầu kỹ thuật, kết cấu sản phẩm và tiêu chuẩn của từng dự án.
1. Mạ kẽm điện phân là gì?
Mạ kẽm điện phân là phương pháp sử dụng quá trình điện hóa để tạo một lớp kẽm trên bề mặt thép.
Trong quá trình này, sản phẩm được làm sạch và đưa vào dung dịch mạ. Kẽm được lắng đọng lên bề mặt kim loại nhờ dòng điện.
Lớp kẽm điện phân thường có bề mặt tương đối mịn, sáng và đồng đều, phù hợp với những sản phẩm yêu cầu tính thẩm mỹ hoặc kích thước ren, lỗ và chi tiết nhỏ cần độ chính xác cao.
Theo American Galvanizers Association, mạ điện phân tạo lớp kẽm mỏng hơn so với mạ nhúng nóng và thường được sử dụng cho các sản phẩm như chi tiết nhỏ, dây và một số loại fastener.
Một số đặc điểm của mạ kẽm điện phân
- Bề mặt sáng, tương đối mịn.
- Lớp mạ thường mỏng hơn mạ nhúng nóng.
- Phù hợp với nhiều chi tiết nhỏ.
- Có thể đáp ứng yêu cầu về ngoại quan.
- Phù hợp với môi trường có mức độ ăn mòn không quá cao.
- Thường được lựa chọn cho các sản phẩm cần kiểm soát kích thước và bề mặt.
Vị trí hình ảnh 1

2. Mạ kẽm nhúng nóng là gì?
Mạ kẽm nhúng nóng là phương pháp đưa sản phẩm thép đã được xử lý bề mặt vào bể kẽm nóng chảy.
Khi thép tiếp xúc với kẽm nóng chảy, quá trình phản ứng giữa thép và kẽm tạo ra các lớp hợp kim kẽm – sắt liên kết với nền thép, bên ngoài có lớp kẽm.
Đặc điểm này giúp lớp phủ có khả năng bám chắc và chịu mài mòn tốt. Mạ nhúng nóng thường được sử dụng cho kết cấu thép, chi tiết chế tạo và các sản phẩm cần khả năng chống ăn mòn cao hơn.
Đối với vật tư M&E sử dụng ngoài trời hoặc trong môi trường có độ ẩm cao, mạ nhúng nóng thường được xem xét khi dự án yêu cầu mức bảo vệ chống ăn mòn cao.

3. So sánh mạ kẽm điện phân và mạ kẽm nhúng nóng
Hai phương pháp đều sử dụng kẽm để bảo vệ thép nhưng có đặc điểm kỹ thuật khác nhau.
| Tiêu chí | Mạ kẽm điện phân | Mạ kẽm nhúng nóng |
|---|---|---|
| Phương pháp | Điện hóa | Nhúng vào kẽm nóng chảy |
| Độ dày lớp kẽm | Thường mỏng hơn | Thường dày hơn |
| Bề mặt | Mịn, sáng | Có thể có màu xám/bạc đặc trưng |
| Liên kết lớp phủ | Lớp kẽm điện hóa trên bề mặt | Có các lớp hợp kim kẽm – sắt liên kết với thép |
| Khả năng chống ăn mòn | Phụ thuộc độ dày và môi trường | Thường cao hơn khi cần lớp phủ dày và bền |
| Khả năng chịu mài mòn | Phù hợp với điều kiện thông thường | Tốt hơn trong nhiều ứng dụng kết cấu |
| Ngoại quan | Sáng, đẹp, đồng đều | Có thể không bóng bằng mạ điện phân |
| Ứng dụng | Chi tiết nhỏ, fastener, sản phẩm yêu cầu bề mặt mịn | Kết cấu thép, sản phẩm chế tạo, môi trường ngoài trời |
| Lựa chọn | Theo yêu cầu dự án | Theo yêu cầu dự án |
Lớp phủ dày hơn không đồng nghĩa rằng mọi sản phẩm đều phải sử dụng mạ nhúng nóng. Việc lựa chọn còn phụ thuộc vào môi trường làm việc, yêu cầu thiết kế, tiêu chuẩn kỹ thuật và chi phí của dự án.
4. Khác nhau về khả năng chống ăn mòn
Đây là một trong những yếu tố quan trọng nhất khi lựa chọn phương pháp mạ cho vật tư M&E.
Tuổi thọ bảo vệ của lớp phủ kẽm có liên quan trực tiếp đến độ dày lớp kẽm và mức độ ăn mòn của môi trường. Trong cùng điều kiện, lớp phủ kẽm dày hơn thường có khả năng cung cấp thời gian bảo vệ lâu hơn.
Vì vậy:
Mạ kẽm điện phân
Có thể phù hợp với:
- Công trình trong nhà.
- Môi trường có độ ẩm và ăn mòn thấp đến trung bình.
- Các chi tiết nhỏ.
- Sản phẩm cần bề mặt sáng, đẹp.
- Các loại phụ kiện yêu cầu kiểm soát kích thước.
Mạ kẽm nhúng nóng
Có thể phù hợp với:
- Công trình ngoài trời.
- Nhà xưởng.
- Kết cấu thép.
- Hệ thống có nguy cơ tiếp xúc với hơi ẩm.
- Môi trường có yêu cầu cao hơn về khả năng chống ăn mòn.
- Các sản phẩm cần lớp bảo vệ kẽm dày và chịu mài mòn tốt.

5. Vì sao vật tư M&E cần lựa chọn đúng phương pháp mạ?
Hệ thống M&E có thể được lắp đặt trong nhiều điều kiện khác nhau.
Một số vật tư được sử dụng bên trong nhà xưởng, trong khi các sản phẩm khác có thể nằm trên mái, ngoài trời hoặc tại khu vực có độ ẩm cao.
Nếu lựa chọn lớp phủ không phù hợp với môi trường làm việc, khả năng bảo vệ vật liệu có thể không đáp ứng được yêu cầu sử dụng lâu dài.
Các sản phẩm M&E thường cần xem xét phương pháp xử lý bề mặt gồm:
- Thang máng cáp.
- Thang cáp.
- Giá đỡ thang máng cáp.
- Ty ren.
- U-Bolt.
- Bu lông, đai ốc, long đen.
- Kết cấu thép phụ trợ.
- Thanh Unistrut.
- Giá treo ống.
- Các loại phụ kiện M&E.

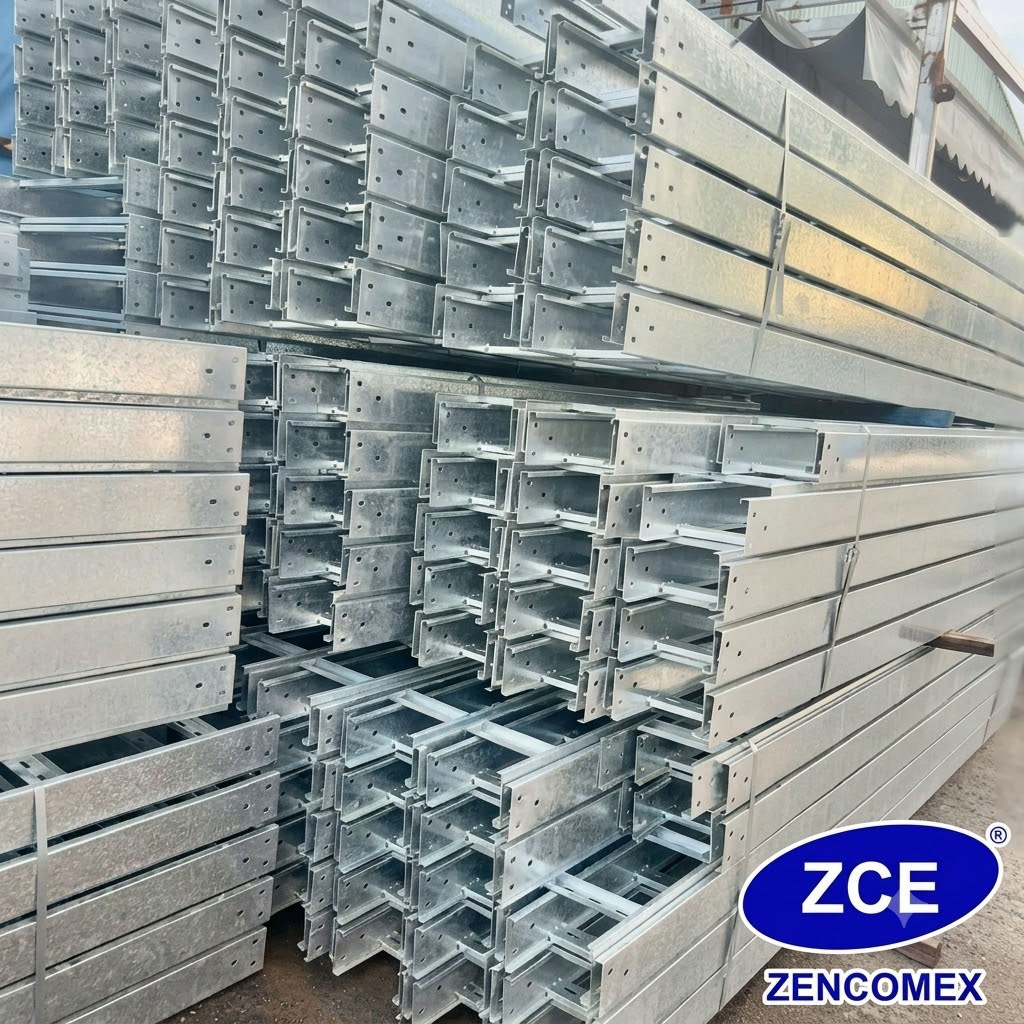
6. Mạ kẽm nhúng nóng phù hợp với những sản phẩm nào?
Trong thực tế sản xuất, mạ nhúng nóng thường được lựa chọn cho các sản phẩm thép cần khả năng chống ăn mòn và chịu điều kiện môi trường cao hơn.
Đối với các sản phẩm kết cấu và chế tạo, tiêu chuẩn ASTM A123/A123M là một trong những tiêu chuẩn được sử dụng cho lớp phủ kẽm nhúng nóng trên các sản phẩm sắt thép. Đối với nhiều loại chi tiết nhỏ, phần cứng và fastener, ASTM A153/A153M là tiêu chuẩn liên quan.
Một số sản phẩm có thể áp dụng:
Thang máng cáp: phù hợp khi hệ thống được lắp đặt ngoài trời hoặc môi trường yêu cầu khả năng chống ăn mòn cao.
Giá đỡ: lớp mạ giúp bảo vệ bề mặt thép của kết cấu giá đỡ.
U-Bolt và phụ kiện: có thể lựa chọn mạ theo yêu cầu kỹ thuật của công trình.
Bu lông, đai ốc, long đen: cần xác định đúng loại mạ và tiêu chuẩn trước khi đặt hàng.
Kết cấu thép phụ trợ: có thể sử dụng mạ nhúng nóng khi dự án yêu cầu khả năng bảo vệ chống ăn mòn cao.
7. Không nên chỉ nhìn vào màu sắc để xác định loại mạ
Một sai lầm thường gặp khi mua vật tư là chỉ dựa vào màu sắc hoặc độ sáng của sản phẩm để xác định chất lượng lớp mạ.
Trên thực tế, ngoại quan chỉ là một trong nhiều yếu tố cần kiểm tra.
Khi nghiệm thu hoặc lựa chọn vật tư, nên quan tâm đến:
- Phương pháp mạ.
- Tiêu chuẩn áp dụng.
- Độ dày lớp phủ theo yêu cầu.
- Độ bám dính.
- Tình trạng bề mặt.
- Kích thước sản phẩm.
- Hồ sơ chất lượng.
- Yêu cầu kỹ thuật của dự án.
Đối với mạ nhúng nóng, các yêu cầu về chiều dày lớp phủ, độ bám dính và hoàn thiện được quy định trong các tiêu chuẩn tương ứng.

8. Lựa chọn mạ kẽm theo môi trường sử dụng
Không có một phương pháp mạ duy nhất phù hợp với tất cả công trình.
Doanh nghiệp và nhà thầu nên xác định môi trường sử dụng trước khi đặt hàng.
Công trình trong nhà
Nếu môi trường khô, ít tiếp xúc với hơi ẩm và hóa chất, mạ kẽm điện phân có thể là một lựa chọn phù hợp cho một số loại phụ kiện và chi tiết.
Nhà xưởng và khu vực có độ ẩm
Cần đánh giá điều kiện thực tế của công trình, đặc biệt tại khu vực gần nguồn nước, hơi ẩm hoặc hóa chất.
Công trình ngoài trời
Mạ kẽm nhúng nóng thường được cân nhắc khi yêu cầu lớp bảo vệ chống ăn mòn cao hơn.
Môi trường ăn mòn cao
Cần xác định cụ thể mức độ ăn mòn, thời gian sử dụng dự kiến và yêu cầu kỹ thuật của dự án trước khi lựa chọn lớp phủ.
9. Tiêu chuẩn và hồ sơ cần quan tâm khi đặt vật tư
Đối với những dự án yêu cầu hồ sơ kỹ thuật, việc xác định rõ tiêu chuẩn ngay từ bước báo giá và đặt hàng sẽ giúp hạn chế sai khác giữa nhà cung cấp và chủ đầu tư.
Một số tiêu chuẩn thường được nhắc đến trong mạ kẽm nhúng nóng gồm:
- ASTM A123/A123M: áp dụng cho nhiều sản phẩm sắt thép được mạ nhúng nóng.
- ASTM A153/A153M: áp dụng cho nhiều loại hardware, fastener và chi tiết nhỏ.
- ISO 1461: tiêu chuẩn quốc tế về lớp phủ kẽm nhúng nóng trên sản phẩm sắt thép chế tạo.
ISO 1461 và các tiêu chuẩn ASTM có phạm vi và phương pháp kiểm tra riêng, vì vậy cần sử dụng đúng tiêu chuẩn theo yêu cầu hợp đồng và hồ sơ kỹ thuật của dự án.

10. Zencomex ZCE và giải pháp vật tư M&E
Đối với các công trình cơ điện, lựa chọn vật tư không chỉ dựa vào giá thành mà còn cần quan tâm đến chất lượng sản xuất, quy cách, xử lý bề mặt và khả năng đáp ứng tiến độ.
ZENCOMEX (ZCE) tập trung vào sản xuất và cung cấp các nhóm vật tư cơ điện M&E, phục vụ nhà thầu, công trình nhà xưởng và các dự án cơ điện.
Các nhóm sản phẩm gồm:
- Thang máng cáp.
- Thang cáp.
- Giá đỡ và kết cấu phụ trợ.
- Ty ren.
- Unistrut.
- U-Bolt.
- Bu lông, đai ốc, long đen.
- Phụ kiện hệ treo.
- Vật tư phụ M&E.
- Sản phẩm cơ khí theo yêu cầu.
Việc lựa chọn phương pháp mạ được xác định dựa trên loại sản phẩm, môi trường sử dụng và yêu cầu kỹ thuật của từng dự án.
11. Nên chọn mạ kẽm điện phân hay mạ kẽm nhúng nóng?
Câu trả lời phụ thuộc vào yêu cầu cụ thể của sản phẩm và công trình.
Nếu ưu tiên bề mặt sáng, mịn, kích thước chi tiết và môi trường sử dụng thông thường, mạ kẽm điện phân có thể được xem xét.
Nếu sản phẩm phải làm việc ngoài trời hoặc cần lớp bảo vệ chống ăn mòn cao hơn, mạ kẽm nhúng nóng thường là phương án được xem xét nhiều hơn.
Điều quan trọng là không nên lựa chọn chỉ dựa trên tên gọi “mạ kẽm”. Cần xác định rõ phương pháp mạ, tiêu chuẩn, yêu cầu lớp phủ và môi trường sử dụng trước khi sản xuất.
Kết luận
Mạ kẽm điện phân và mạ kẽm nhúng nóng đều có vai trò trong sản xuất vật tư cơ điện M&E, nhưng mỗi phương pháp có đặc điểm và phạm vi ứng dụng khác nhau.
Mạ kẽm điện phân thường hướng đến lớp phủ mỏng, bề mặt mịn và các chi tiết phù hợp với điều kiện sử dụng thông thường.
Trong khi đó, mạ kẽm nhúng nóng tạo lớp phủ kẽm dày hơn, liên kết với nền thép thông qua các lớp hợp kim kẽm – sắt và thường được lựa chọn cho nhiều ứng dụng cần khả năng chống ăn mòn và chịu mài mòn cao hơn.
Đối với vật tư M&E, phương pháp mạ nên được xác định ngay từ giai đoạn báo giá và đặt hàng để đảm bảo sản phẩm phù hợp với yêu cầu kỹ thuật của công trình.
ZENCOMEX (ZCE) – Chủ động sản xuất, kiểm soát chất lượng, đồng hành cùng tiến độ dự án.
Nhà máy: 217B Hà Duy Phiên (TL9), Bình Mỹ, TP.HCM
Hotline: 0978 018 534
Website: zencomex.net