
Trong sản xuất cơ khí và vật tư phụ M&E, các sản phẩm kim loại tấm như bản mã, giá đỡ, pát liên kết, thanh treo và chi tiết lắp ghép thường trải qua nhiều công đoạn gia công khác nhau. Trong đó, đột lỗ và chấn gấp là hai công đoạn quan trọng, ảnh hưởng trực tiếp đến kích thước, hình dạng và khả năng lắp ráp của sản phẩm.
Một chi tiết được gia công đúng vật liệu, đúng độ dày nhưng không có trình tự sản xuất hợp lý vẫn có thể phát sinh sai lệch kích thước, biến dạng hoặc không trùng khớp vị trí lỗ khi lắp đặt.
Vì vậy, việc lựa chọn trình tự đột lỗ và chấn gấp phù hợp là yếu tố cần được tính toán ngay từ giai đoạn thiết kế và lập phương án sản xuất.
1. Tổng quan về công đoạn đột lỗ và chấn gấp kim loại tấm
1.1. Công đoạn đột lỗ kim loại tấm
Đột lỗ là phương pháp gia công sử dụng chày và cối hoặc hệ thống máy đột CNC để tạo lỗ trên bề mặt kim loại theo kích thước và vị trí được xác định trên bản vẽ.
Công đoạn này thường được ứng dụng để tạo:
- Lỗ bắt bu lông, đai ốc và vít liên kết.
- Lỗ oval phục vụ điều chỉnh vị trí lắp đặt.
- Lỗ kỹ thuật trên bản mã và giá đỡ.
- Hệ thống lỗ liên kết trên thanh và chi tiết kim loại.
- Các dạng lỗ theo yêu cầu thiết kế riêng.
Độ chính xác của vị trí lỗ phụ thuộc vào chương trình gia công, phương pháp định vị, độ ổn định của phôi và tình trạng dụng cụ đột.
1.2. Công đoạn chấn gấp kim loại tấm
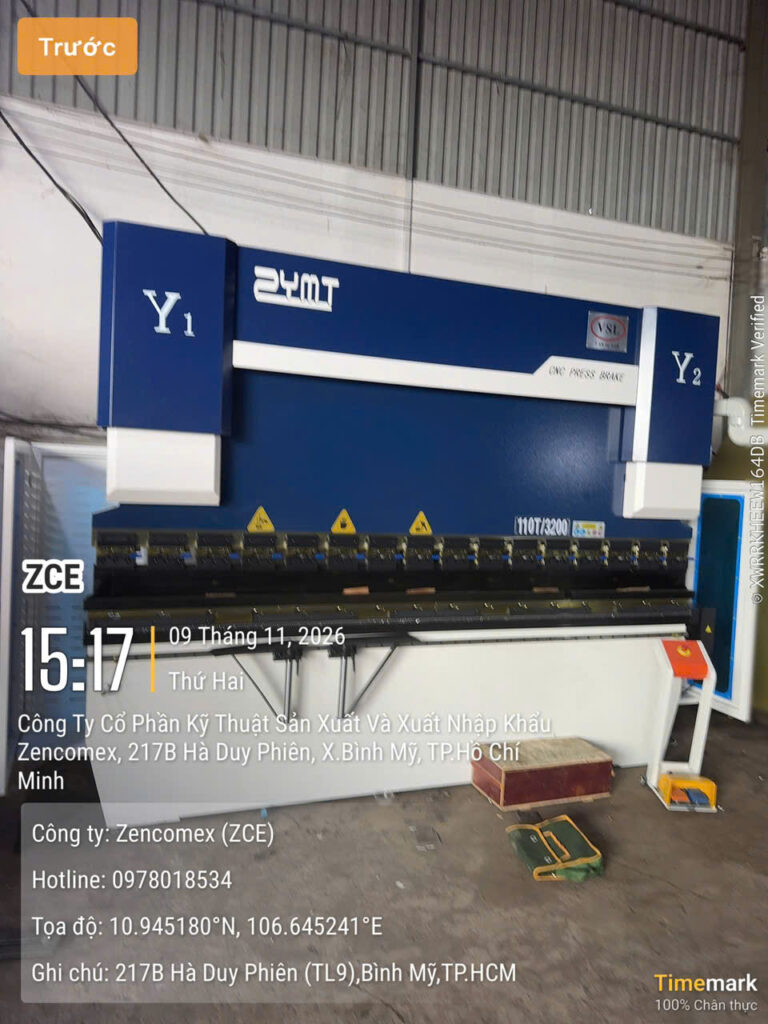
Chấn gấp là quá trình sử dụng máy chấn và bộ khuôn phù hợp để tạo góc, tạo hình hoặc thay đổi tiết diện của tấm kim loại.
Một số dạng gia công phổ biến gồm:
- Chấn chữ U.
- Chấn chữ V.
- Chấn chữ L.
- Chấn mép tăng cứng.
- Chấn tạo gân hoặc biên dạng đặc biệt.
Thông số cần quan tâm gồm độ dày vật liệu, bán kính chấn, góc chấn, chiều rộng khuôn và tính chất cơ học của kim loại.

2. Vì sao trình tự đột lỗ và chấn gấp ảnh hưởng đến độ chính xác?
Đột lỗ và chấn gấp không phải là hai công đoạn độc lập hoàn toàn. Quá trình biến dạng vật liệu khi chấn có thể ảnh hưởng đến hình dạng và vị trí tương quan giữa các lỗ đã được gia công trước đó.
2.1. Ảnh hưởng của biến dạng vật liệu sau khi chấn
Khi kim loại được chấn, vùng vật liệu gần đường chấn chịu tác động của lực uốn. Bề mặt phía ngoài vùng chấn có xu hướng chịu kéo, trong khi bề mặt phía trong chịu nén.
Sự biến dạng này có thể làm thay đổi khoảng cách tương quan giữa các vị trí lỗ, đặc biệt khi lỗ nằm gần đường chấn hoặc chi tiết có biên dạng phức tạp.
Nếu không tính toán trước, sản phẩm sau khi chấn có thể không đạt đúng kích thước yêu cầu.
2.2. Sai lệch vị trí lỗ so với bản vẽ
Khi thực hiện đột lỗ trước khi chấn, vị trí lỗ được xác định trên phôi phẳng. Tuy nhiên, sau khi chấn, hình dạng sản phẩm thay đổi khiến việc kiểm tra vị trí lỗ theo hệ tọa độ ban đầu cần được quy đổi sang hình dạng thành phẩm.
Đối với các chi tiết có nhiều mặt liên kết, cần xác định rõ vị trí lỗ theo mặt chuẩn và kích thước thành phẩm trên bản vẽ.
2.3. Khó khăn khi định vị và gá đặt chi tiết
Nếu chấn trước rồi mới đột lỗ, chi tiết sau chấn có thể không còn mặt phẳng đủ rộng để định vị trên máy đột thông thường.
Điều này có thể gây khó khăn trong quá trình gá đặt, tăng nguy cơ sai lệch vị trí và ảnh hưởng đến tính đồng nhất giữa các sản phẩm trong cùng lô.
3. So sánh hai phương án: Đột lỗ trước hay chấn gấp trước?
3.1. Phương án 1: Đột lỗ trước, chấn gấp sau
Đây là phương án thường được sử dụng đối với nhiều chi tiết kim loại tấm có biên dạng đơn giản.
Ưu điểm:
- Dễ định vị phôi phẳng trên máy đột CNC.
- Thuận lợi khi gia công nhiều lỗ với tọa độ xác định.
- Dễ kiểm tra khoảng cách và vị trí lỗ trước khi tạo hình.
- Phù hợp với sản xuất hàng loạt các chi tiết có kết cấu tương đối đồng nhất.
Hạn chế:
- Có thể phát sinh biến dạng hoặc thay đổi vị trí tương quan của lỗ sau khi chấn.
- Cần tính toán khoảng cách an toàn giữa lỗ và đường chấn.
- Phải kiểm tra lại kích thước thành phẩm sau khi tạo hình.
3.2. Phương án 2: Chấn gấp trước, đột lỗ sau
Phương án này có thể được áp dụng khi cần kiểm soát vị trí lỗ theo hình dạng thực tế sau chấn hoặc khi kết cấu sản phẩm cho phép gá đặt thuận lợi.
Ưu điểm:
- Có thể xác định vị trí lỗ dựa trên hình dạng thành phẩm.
- Hạn chế một số sai lệch tương quan phát sinh do biến dạng trong quá trình chấn.
- Phù hợp với một số chi tiết có yêu cầu định vị lỗ đặc biệt.
Hạn chế:
- Gá đặt phức tạp hơn.
- Có thể cần đồ gá hoặc phương pháp định vị chuyên dụng.
- Khó gia công những vị trí lỗ nằm trên mặt phẳng không thuận lợi.
3.3. Lựa chọn trình tự theo kết cấu sản phẩm
Không có một trình tự cố định phù hợp cho tất cả sản phẩm. Phương án sản xuất cần căn cứ vào:
- Hình dạng và kích thước phôi.
- Độ dày và đặc tính vật liệu.
- Vị trí lỗ so với đường chấn.
- Số lượng mặt cần gia công.
- Yêu cầu dung sai và phương pháp lắp ráp.
- Khả năng gá đặt của thiết bị sản xuất.

4. Những yếu tố cần kiểm soát để hạn chế sai lệch kích thước
4.1. Kiểm tra bản vẽ trước khi sản xuất
Bản vẽ cần thể hiện đầy đủ kích thước phôi, chiều dày, bán kính chấn, góc chấn, vị trí lỗ và dung sai cho phép.
Đặc biệt, cần phân biệt kích thước phôi triển khai với kích thước thành phẩm sau khi chấn để tránh nhầm lẫn khi lập chương trình gia công.
4.2. Xác định vị trí lỗ hợp lý
Các lỗ nằm quá gần đường chấn có thể bị ảnh hưởng bởi biến dạng vật liệu hoặc làm giảm độ ổn định của vùng chấn.
Khoảng cách bố trí lỗ cần được tính toán theo chiều dày, bán kính chấn, đường kính lỗ và tính chất vật liệu. Không nên áp dụng một khoảng cách cố định cho mọi trường hợp.
4.3. Kiểm soát thông số máy chấn
Các yếu tố cần theo dõi gồm:
- Góc chấn theo yêu cầu kỹ thuật.
- Lực chấn và chiều rộng khuôn.
- Bán kính chấn thực tế.
- Độ đàn hồi hồi phục của vật liệu sau khi chấn.
- Độ đồng đều giữa các sản phẩm trong cùng lô.
4.4. Kiểm tra kích thước sau từng công đoạn
Việc kiểm tra không nên chỉ thực hiện ở bước hoàn thiện cuối cùng.
Tùy theo mức độ phức tạp, có thể kiểm tra:
- Kích thước và vị trí lỗ sau đột.
- Góc chấn và chiều cao cạnh sau tạo hình.
- Khoảng cách giữa các lỗ trên thành phẩm.
- Độ vuông góc và độ phẳng của chi tiết.
- Khả năng lắp ghép với các bộ phận liên kết.

5. Ứng dụng trong sản xuất vật tư phụ M&E
Trong lĩnh vực cơ điện công trình, nhiều sản phẩm cần kết hợp giữa đột lỗ và chấn gấp để tạo thành chi tiết hoàn chỉnh.
Một số ứng dụng tiêu biểu:
5.1. Bản mã liên kết
Bản mã thường có nhiều lỗ bắt bu lông, yêu cầu khoảng cách và vị trí lỗ chính xác để bảo đảm khả năng liên kết với kết cấu.
5.2. Giá đỡ và pát treo cơ điện
Các chi tiết giá đỡ có thể được chấn thành dạng L, U hoặc các biên dạng theo bản vẽ. Vị trí lỗ liên kết cần được kiểm soát để thuận tiện khi lắp đặt tại công trường.
5.3. Chi tiết phụ trợ cho hệ thống thang máng cáp
Các chi tiết liên kết, giá đỡ và phụ kiện kim loại tấm cần bảo đảm sự đồng bộ về kích thước, vị trí lỗ và hình dạng sau gia công.
5.4. Chi tiết kim loại theo yêu cầu riêng
Đối với sản phẩm thiết kế riêng, trình tự sản xuất cần được xây dựng dựa trên bản vẽ kỹ thuật và điều kiện gia công thực tế.

6. Quy trình kiểm soát từ bản vẽ đến sản phẩm hoàn thiện tại nhà máy ZENCOMEX (ZCE)
Để hạn chế sai lệch trong sản xuất, cần xây dựng quy trình kiểm soát xuyên suốt các công đoạn:
Bước 1: Tiếp nhận và kiểm tra bản vẽ
Xác định vật liệu, độ dày, kích thước, vị trí lỗ, góc chấn và yêu cầu dung sai.
Bước 2: Lập phương án gia công
Phân tích kết cấu chi tiết, xác định thứ tự đột lỗ và chấn gấp phù hợp.
Bước 3: Gia công phôi và đột lỗ
Thực hiện theo tọa độ và thông số đã được xác định, kiểm tra kích thước trước khi chuyển công đoạn.
Bước 4: Chấn gấp tạo hình
Lựa chọn khuôn và thông số chấn phù hợp với vật liệu, chiều dày và biên dạng sản phẩm.
Bước 5: Kiểm tra thành phẩm
Đối chiếu kích thước thực tế với bản vẽ, kiểm tra vị trí lỗ, góc chấn và khả năng lắp ghép.
Bước 6: Hoàn thiện và bàn giao
Phân loại sản phẩm, kiểm tra ngoại quan và chuẩn bị bàn giao theo yêu cầu đơn hàng.

7. Kết luận
Trình tự đột lỗ và chấn gấp là yếu tố quan trọng ảnh hưởng đến độ chính xác của sản phẩm kim loại tấm. Việc lựa chọn đúng phương án gia công giúp hạn chế biến dạng, kiểm soát vị trí lỗ, bảo đảm kích thước thành phẩm và nâng cao hiệu quả lắp ráp.
Đối với các sản phẩm vật tư phụ M&E, việc kiểm soát từ bản vẽ, phương án gia công đến kiểm tra thành phẩm sẽ góp phần nâng cao chất lượng và tính đồng bộ của sản phẩm khi đưa vào công trình.
ZENCOMEX (ZCE) định hướng phát triển năng lực sản xuất và gia công vật tư cơ điện M&E, đáp ứng yêu cầu về quy cách, kết cấu và bản vẽ kỹ thuật của khách hàng.
Liên hệ ZENCOMEX để trao đổi nhu cầu sản xuất vật tư phụ M&E và gia công chi tiết kim loại theo yêu cầu.
Website: https://zencomex.net/
Địa chỉ: 217B Hà Duy Phiên, Bình Mỹ, TP.HCM.
Hotline: 0978 018 534.